同样是修复,为什么有的选冷喷涂,有的选激光熔覆?
车间里最常见的一幕:一根磨损的液压杆、一个腐蚀的铝合金机匣、一只磕碰损坏的泵壳,摆在工作台上。技术负责人问一句:“这个还能修吗?”
答案几乎总是“能”。真正难的是下一句——电镀硬铬、热喷涂、激光熔覆、堆焊、冷喷涂五种工艺摆在一起,用哪种方式修?
大多数选型的纠结,都源于把两个目的混为一谈。
一是“补形”。 零件掉了尺寸,要把肉长回来,恢复配合公差。这时候关心的是:能补多厚、变不变形、后面还要留多少机加余量。
二是“赋能”。 零件尺寸没问题,但表面需要一层它原本没有的本事——耐磨、耐蚀、导电、导热、抗微动磨损。这时候关心的是:涂层本身的性能、以及它和基体是怎么结合的。
这两件事对工艺的要求方向经常是相反的。补形要厚、要快、要不变形;赋能要致密、要功能、要结合牢。一个零件同时有这两个诉求时,往往需要复合工艺,而不是硬找一种全能方法。
先看第一张图。横轴是各工艺对基体的热输入,纵轴是能做多厚——注意这是对数坐标,深色是工程上的常用区间,浅色是文献与工业资料报道过的可达范围。
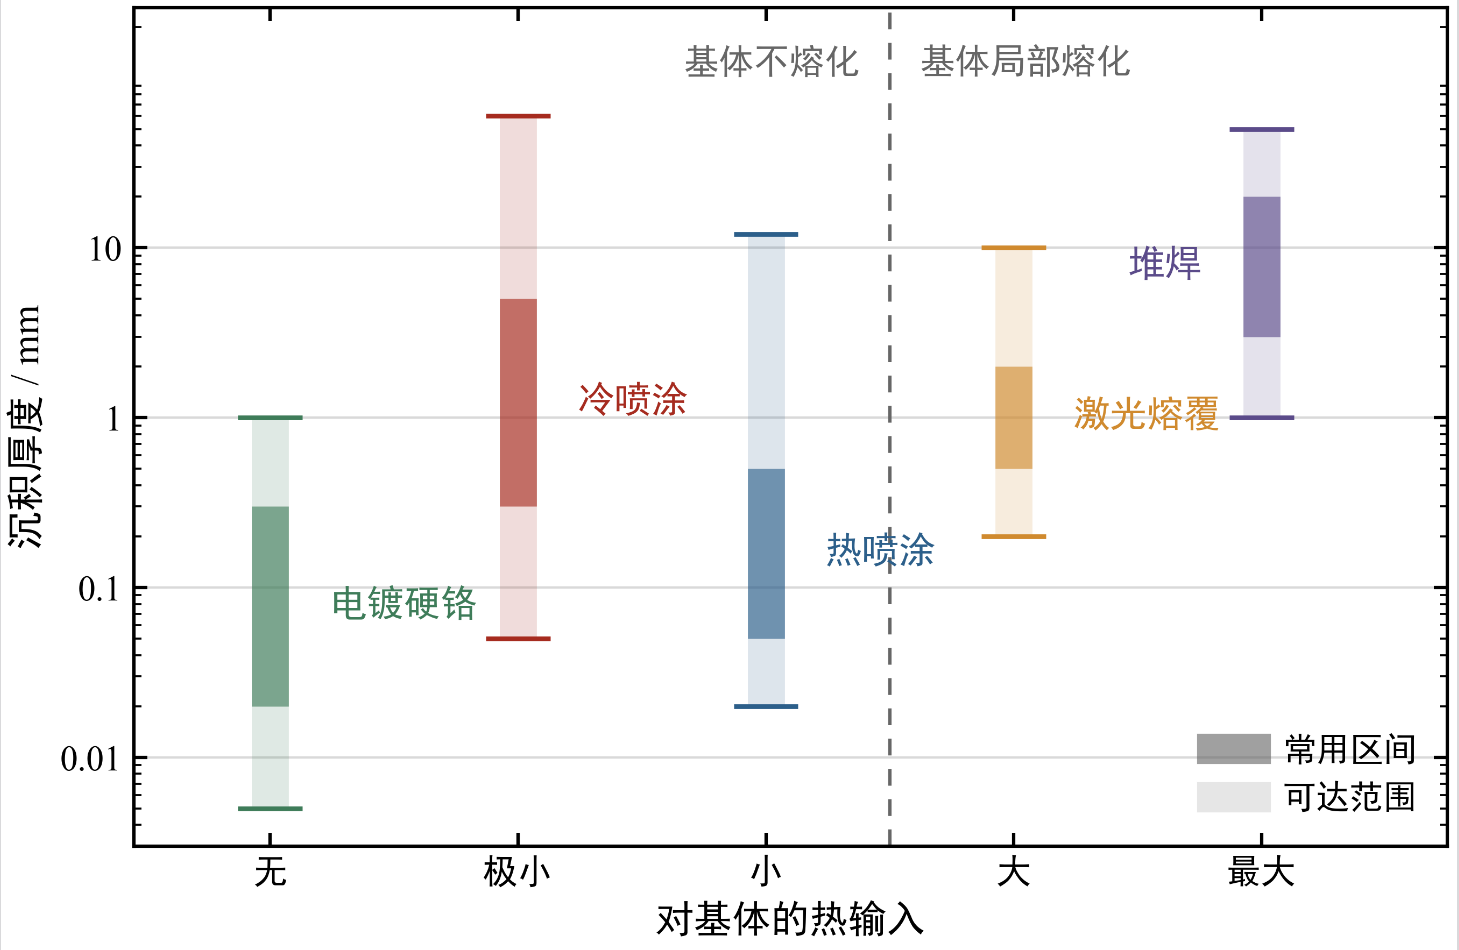
图 1 五种修复技术的热输入与常见沉积厚度(图源:超卓航科广州技术中心)
注意该图包含两层信息。第一,可达范围和常用区间不是一回事。 硬铬理论上能镀到 1 mm,但沉积速率只有几十微米每小时,镀厚层还会出现微裂纹网络,所以工程上极少超过 0.3 mm;热喷涂最薄能做到10 ~ 20 μm 左右,最厚也可以到十几毫米,但常规耐磨件就在 0.05~0.5 mm 这一段最经济最安全。第二,热输入和厚度并不是同向的。 冷喷涂在“几乎不加热基体”的前提下能做到厘米级,这是它区别于其它四种工艺的显著特点。
1. 电镀硬铬:老工艺,但正在退场
电镀硬铬采用电化学沉积原理,室温作业,硬度可达 65~69 HRC,表面光洁、成本低、对复杂型面适应性强,统治了液压杆、活塞杆、印刷辊几十年。但是其短板有两个,而且都很致命。
一是氢脆。 电镀过程析氢,高强钢件镀后必须按规范去氢,这在重要零部件上是硬约束。二是合规。六价铬化合物的环保问题是悬在其头顶的达摩之剑——这是一条正在关闭的路。目前还会选它的场合:薄层、大批量、成本敏感、几何复杂到别的工艺够不着、且不涉及合规要求的常规件。
2. 热喷涂(HVOF / HVAF / 等离子):功能涂层的主力
把粉末加热到熔融或半熔融状态,再高速撞击基体形成涂层。这是五种工艺里材料谱最宽的一种——金属、合金、陶瓷、金属陶瓷、甚至聚合物都能喷,这是它不可替代的地方。其中 HVOF/HVAF(超音速火焰喷涂)粒子速度高、温度相对低,WC-Co 类硬质合金涂层的耐磨性远优于硬铬,是目前替代硬铬最成熟的工业路线;其局限在于涂层多为机械结合,厚涂层易累积残余应力,且粉末经历熔化,对铜、铝等易氧化材料适应性不佳。工程上主要用于 0.3 mm 以内的功能涂层。
3. 激光熔覆:要冶金结合就找它
激光把粉末和基体表层一起熔化,形成真正的冶金结合。单道熔覆层通常在零点几毫米到 2 毫米量级,可多层堆叠到近10 mm。相比堆焊,它热输入集中、稀释率低(通常 3%~15%)、热影响区窄,变形也小得多。其短板全在“熔化”二字上:有熔池就有凝固组织、有拉应力、有开裂倾向。薄壁件、高强铝、镁合金、时效强化态的零件要非常谨慎——修完可能尺寸对了,力学性能却退了。选它的场合:涂层要参与承载、要抗冲击、要和基体“长在一起”,而且基体承受得住这份热。
4. 堆焊:最粗放,也最能填
TIG/MIG/等离子弧堆焊,效率高、成本低、能填厘米级的大缺口,是重型机械、矿山设备、大型模具的常用手段。代价是五种技术里热输入最大、热影响区最宽、变形和残余拉应力最严重,修完往往还得校形、去应力退火,有时还要重新热处理。适用于材料对热不敏感、厚大件、非精密件的大体量填充。
5. 冷喷涂:新型固态路线
高压气体把金属粉末加速到超音速,材料全程不熔化,靠撞击瞬间的剧烈塑性变形与基体和彼此结合。基体温度通常控制在 200 ℃甚至100℃ 以内,几乎没有热影响区;涂层残余应力以压应力为主,因此可以做到亚毫米到厘米级厚度而不开裂。其核心价值可概括为:在不改变基体组织状态的前提下实现材料堆积,特别适合铜、铝、镁合金等对热高度敏感的有色金属零部件的修复或者功能涂层的制备。
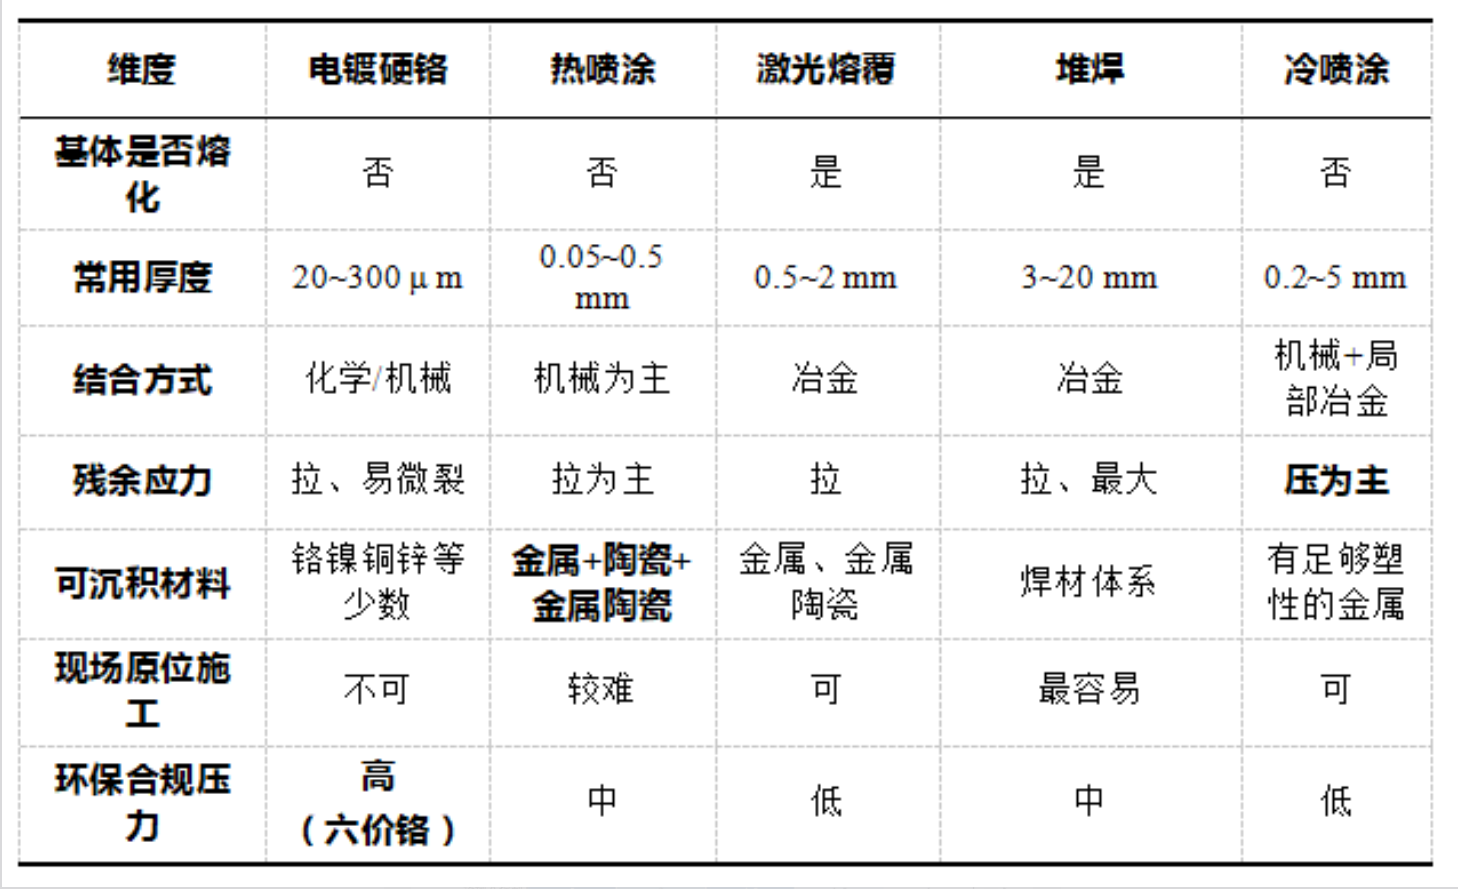
表 1 五种修复技术的关键特征对比(图源:超卓航科广州技术中心)
把这张表画成矩阵,各工艺的长短板会更清楚。要特别提醒两行:冷喷涂在“可沉积材料范围”这一项上并不占优,它只能沉积有足够塑性的金属,陶瓷和高硬度合金做不了;冷喷涂在“对基体材质的适应性”上也只是中等,基体太硬、太脆时,涂层剥落风险要单独评估。
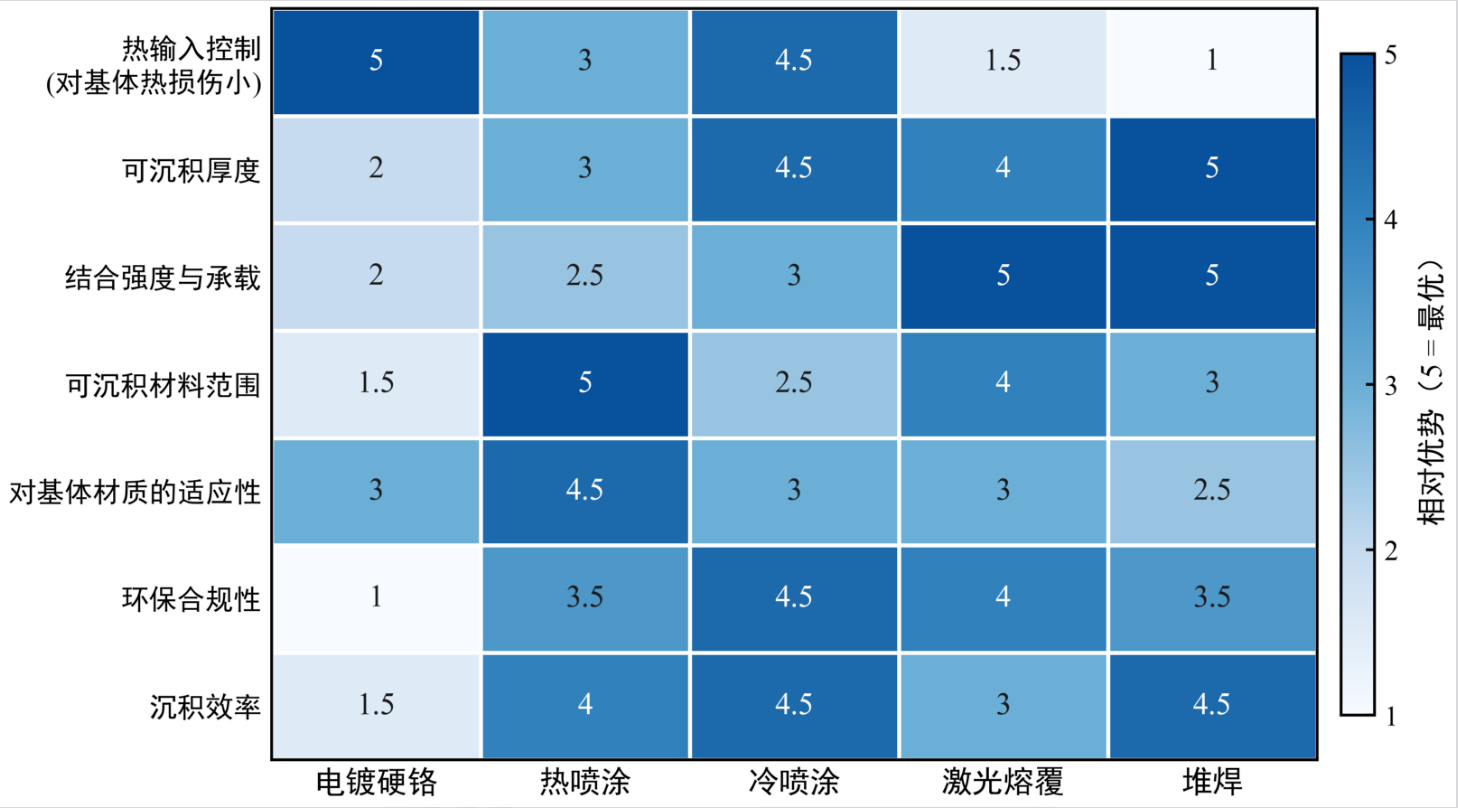
图 2 五种修复技术的能力对比矩阵(5分制)(图源:超卓航科广州技术中心)
真实场景里,这四个问题的先后顺序比问题本身更重要。
第一问:基体怕不怕热? 薄壁件、时效强化态的高强铝、镁合金、已经服役多年的疲劳敏感结构——都怕。到这一步就该排除堆焊、慎用激光熔覆。这一问必须最先问,因为它是唯一一个“答错了就无法补救”的问题:组织退化了,尺寸再准也没用。
第二问:要补多厚? 0.3 mm 以内的功能层,热喷涂和电镀更经济;0.3 mm 到几毫米的补形,冷喷涂在效率和变形控制上最优;厘米级的大填充,堆焊和激光熔覆的成本仍然更低。
第三问:涂层要不要参与承载? 只是顶住磨损、挡住腐蚀,机械结合就够;要跟基体一起受力、传递载荷、承担交变应力,就必须冶金结合。
第四问:有没有合规压力? 涉及六价铬、涉及出口欧盟、涉及绿色制造考核的,冷喷涂、HVOF、HVAF 都该提前进入评估名单。
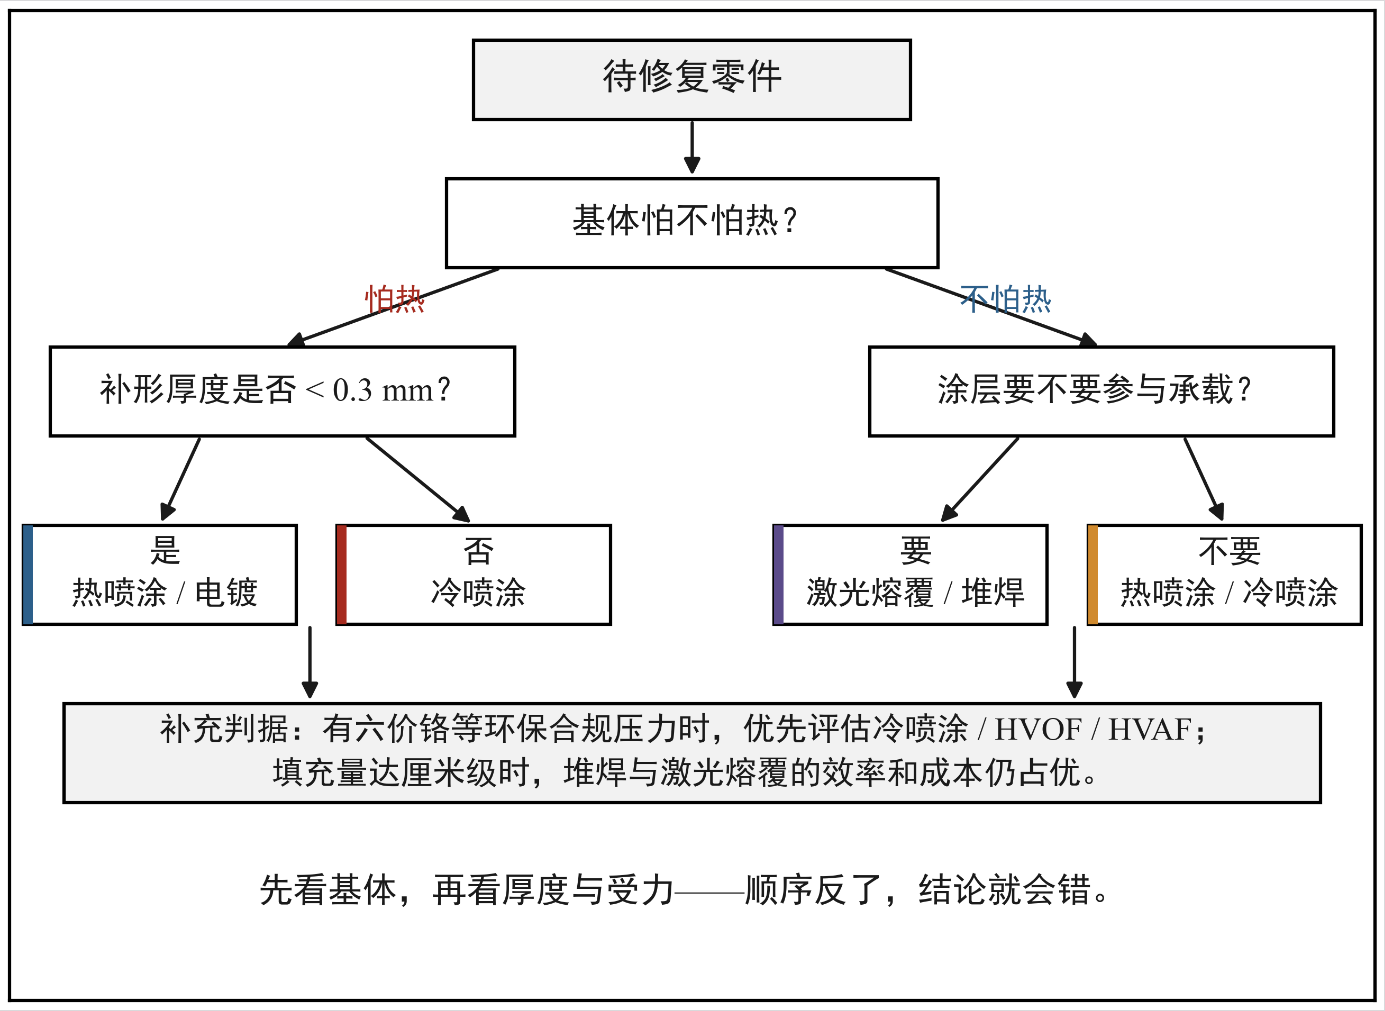
图 3 修复技术选型决策树(图源:超卓航科广州技术中心)
在实际项目里,我们见得最多的不是“选错技术”,而是下面这五种判断偏差。
误判一:只看涂层性能,不看基体代价。 熔覆层硬度报告很漂亮,但零件因为热影响区变形超差,报废了。修复的第一约束永远是基体。
误判二:把“可达厚度”当“常用厚度”。 看到某工艺“最厚可做 10 mm”就按 10 mm 设计,实际沉积速率、成本、开裂风险完全不同。设计时应该按常用区间取值。
误判三:忽略后加工余量。 冷喷涂和堆焊的沉积态表面都很粗糙,必须留机加余量;余量留少了修不回尺寸,留多了浪费材料和工时。这个数在方案阶段就该定。
误判四:不做基体适配性验证就上批量。 同一种粉末,喷在退火态和时效态的同牌号铝合金上,结合强度可以差出一倍之多。适配性试验是不能省的。
误判五:没有验收判据就开工。 结合强度怎么测、孔隙率取多少、要不要做腐蚀试验和疲劳评价、无损检测怎么做——这些如果开工后才谈,返工几乎是必然的。
第一,需要高硬度陶瓷涂层。 比如 Al₂O₃、Cr₂O₃、YSZ 这类耐磨或隔热层。冷喷涂靠塑性变形成形,纯陶瓷粉末几乎无法自持沉积,这是等离子喷涂的主场。
第二,需要几微米到几十微米的极薄功能膜。 这个厚度区间冷喷涂既不经济也不精确,PVD、CVD、电镀更合适。
第三,大面积、低成本的常规防腐。 热喷涂锌铝或涂料体系的性价比高得多。
第四,涂层必须独立承担高循环疲劳载荷、而工艺链里又没有后处理环节。 沉积态冷喷涂层的延伸率有限,不做热处理就不宜作为主承力结构。
还有一条不算“别用”、但必须提前算清楚的账:冷喷涂钛合金、镍基高温合金这类难变形材料时,往往要用氦气才能获得理想致密度和强度,而氦气成本远高于氮气。 这时候要么上气体回收,要么重新评估工艺路线,不能只看试验件的性能数据。
修复技术从来没有“最好”,只有“最合适”。真正的门槛也不在设备清单,而在能不能在方案阶段就判断准确——这个零件的基体怕不怕热、这层材料要不要受力、后面还得配什么检测和验证、以及这笔账到底划不划算。
超卓航科的业务定位并非提供单一工艺。围绕航空机载设备维修与机体结构再制造,公司已建立起从核心零部件定制化设计制造、冷喷涂装备开发到粉末选型与改性、基体适配性研究、工艺参数开发、涂层制备,再到组织分析、结合强度测试、腐蚀/磨损评价与现场施工的完整技术链条。也正因为该完整的链条,我们才有底气为客户带来更加专业的服务。
所以当您带着一个零件来问“这个能修吗”,我们更愿意先回答第二个问题:它值不值得修,以及该用哪种方式修。
作者:张科杰,湖北超卓航空科技集团股份有限公司
 返回列表